东莞市伟雄机械配件加工工艺优化与精度控制要点解析
机械密封配件、轴承紧固件这类精密件,加工时的尺寸离散度往往决定了整套设备的使用寿命。东莞伟雄在多年传动零部件加工实践中发现,很多“疑难杂症”并非设备精度不够,而是工艺链路上某个环节的隐性偏差被放大了。今天结合我们车间一线积累的数据,聊聊几个容易被忽视的控制点。
工艺基准统一:别让“二次装夹”吃掉精度
液压气动配件加工时,最常见的精度流失发生在工序转换的装夹环节。我们曾统计过,一次普通的三爪卡盘重复装夹,端面跳动偏差可达0.03-0.05mm。对轴承紧固件而言,这个量级足以影响配合间隙。解决思路是:尽量在一次装夹中完成粗、精加工,或者使用液胀夹具等自定心工装,将重复定位精度稳定在0.008mm以内。尤其是薄壁件,更要避免因夹紧力过大导致的弹性变形——那属于“松开工件才发现的误差”,返工成本极高。
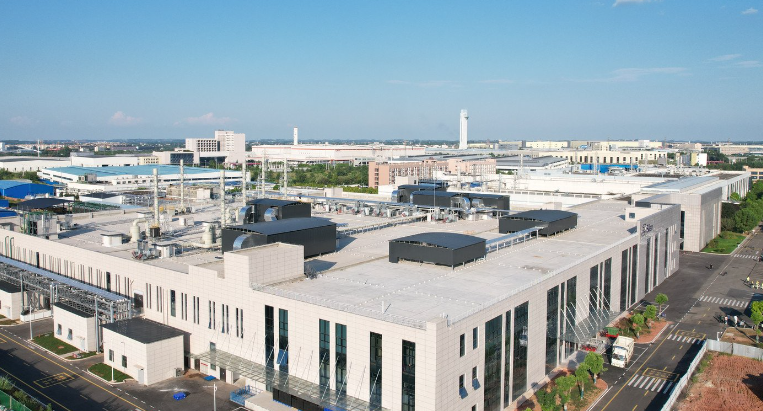
另外,热变形补偿也不能只靠经验。车间恒温控制在23±1℃是最基础的,更关键的是刀尖切削热的实时监控。我们给部分精车工序加装了红外测温点,当刀尖温度超过180℃时自动降速,这比单纯依赖冷却液流量要可靠得多。设备五金零配件加工中,那些肉眼不可见的微量热伸长,往往就是批量报废的元凶。
刀具路径与刃口状态:细节里的“隐形杀手”
传动零部件加工里,很多人会忽略刀具磨损的阶段性特征。新刀片前100件产品尺寸很稳定,但150件之后,后刀面磨损带达到0.3mm时,表面粗糙度会从Ra1.6骤升到Ra3.2以上。我们采用“按件数强制换刀+抽检粗糙度”双轨制,把刀具寿命离散度控制在±8%以内。对于机械密封配件这类对端面平面度要求极高的产品,精磨工序的砂轮修整频率比常规推荐值提高20%,虽然单件成本略增,但密封面接触率从87%提升到了96%。
- 粗加工后增加一次去应力时效处理,再进行半精车,可减少后期变形;
- 螺纹类轴承紧固件,建议用旋风铣替代传统车削,表面冷作硬化层更均匀;
- 液压阀芯类零件,磨削后增加一道低温抛光,可有效消除磨削烧伤层。
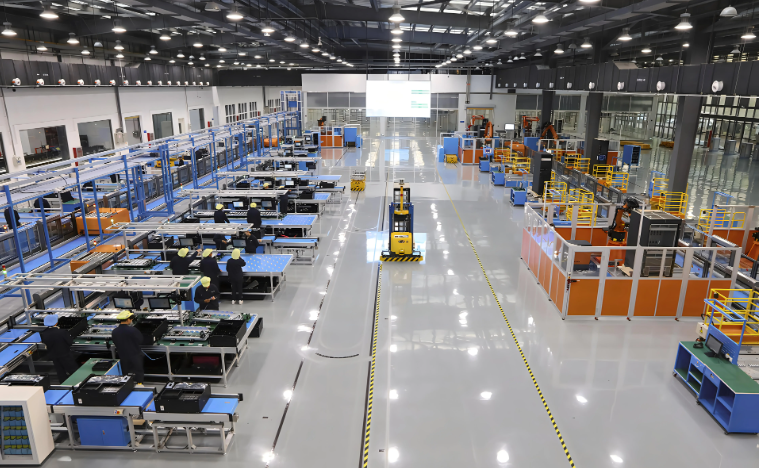
一个典型的密封端盖加工案例
上个月我们处理过一批客户退回的液压泵端盖,外圆尺寸全部合格,但装配后总有轻微渗油。排查后发现:精车时使用的尾座顶尖压力偏大,导致端盖中心部位产生0.012mm的凹陷变形。调整顶尖压力至标准值的75%,并改用端面拨动顶尖后,平面度从0.02mm降到0.006mm,问题彻底解决。这类问题不靠仪器测平面度根本发现不了,也提醒我们:工艺参数的“差不多”理念,在精密件上就是“差很多”。
在东莞市伟雄机械配件有限公司的日常生产中,我们始终把“工艺链闭环”作为核心原则——从毛坯余量分配到最终检测,每个环节的精度预算都要提前规划。机械密封配件、轴承紧固件、传动零部件加工、液压气动配件、设备五金零配件,这些产品看似品类不同,但底层逻辑相通:控制住每一个微小变量,才能让整机运行的稳定性有据可依。精度不是某个工序的孤军奋战,而是整个系统协同的结果。希望上面的几点心得,能给同行朋友一些参考。